热轧带钢与冷轧带钢 从毛坯到精密冷轧的工艺全解析

在钢铁行业中,带钢作为重要的工业原材料,广泛应用于汽车、家电、建筑、机械制造等领域。根据生产工艺的不同,带钢主要分为热轧带钢和冷轧带钢两大类。其中,冷轧带钢是在热轧带钢的基础上进行深加工得到的更高精度产品。本文将从定义、工艺流程、性能特点和应用四个方面,为您详细解析从热轧到冷轧的转变过程,最后聚焦于“冷轧”这一关键环节。
一、热轧带钢: 基础毛坯的诞生
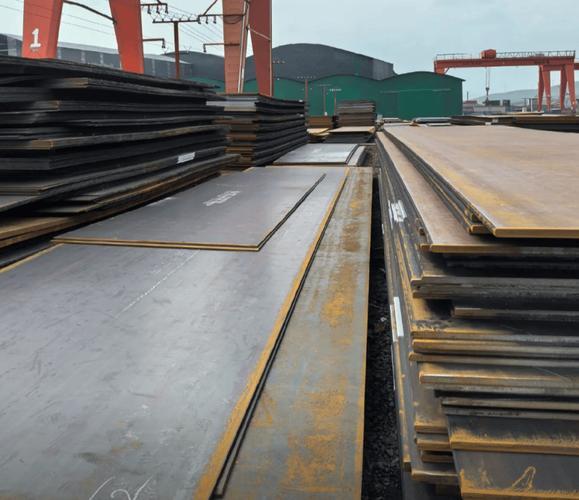
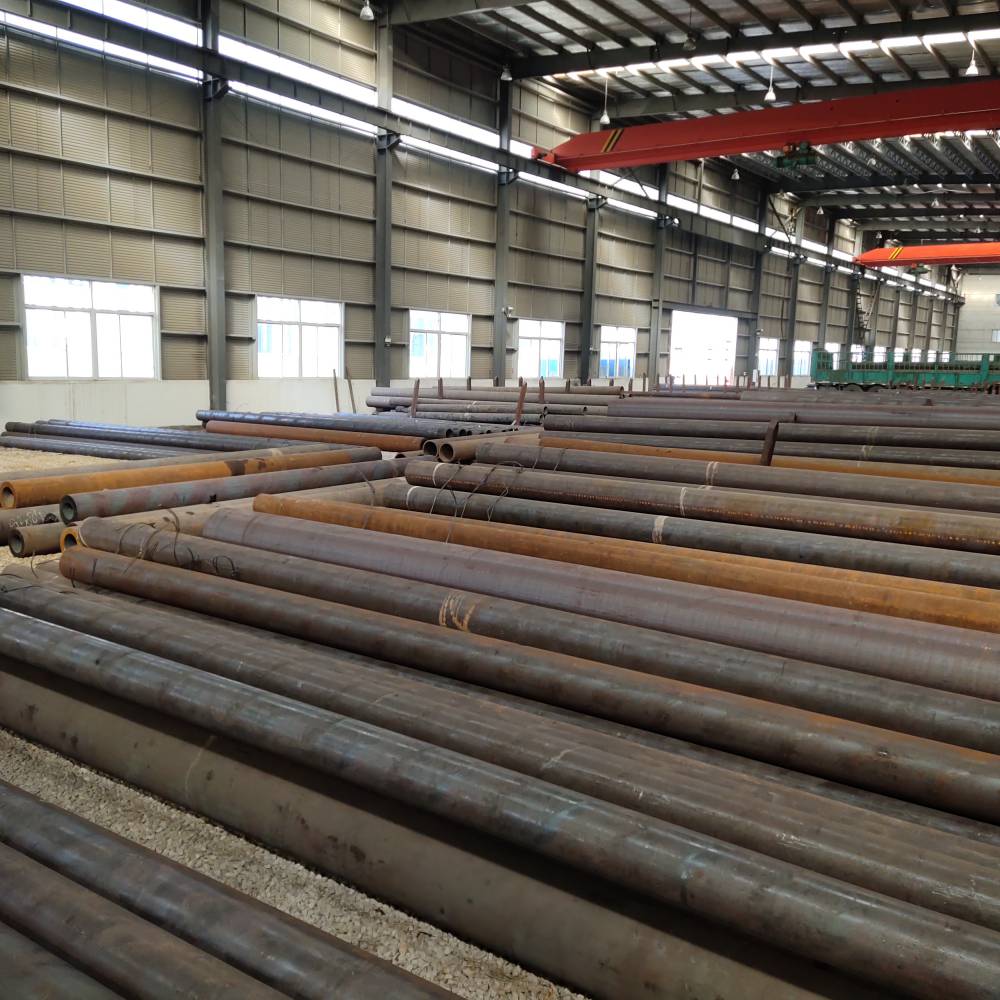
热轧带钢是指将钢坯加热到再结晶温度以上(通常为1100-1250℃),经过粗轧、精轧等连续轧制而成的带材。典型的生产流程为:加热炉→高压水除鳞→粗轧机→精轧机→层流冷却→卷取机。热轧带钢的特点是厚度较大(1.2-25.4mm)、表面有氧化铁皮、尺寸精度和表面质量相对一般。其优点是生产效率高、成本低,可用作冷轧的原料,也直接用于制管、结构件等。
二、从热轧到冷轧: 为何需要冷轧?
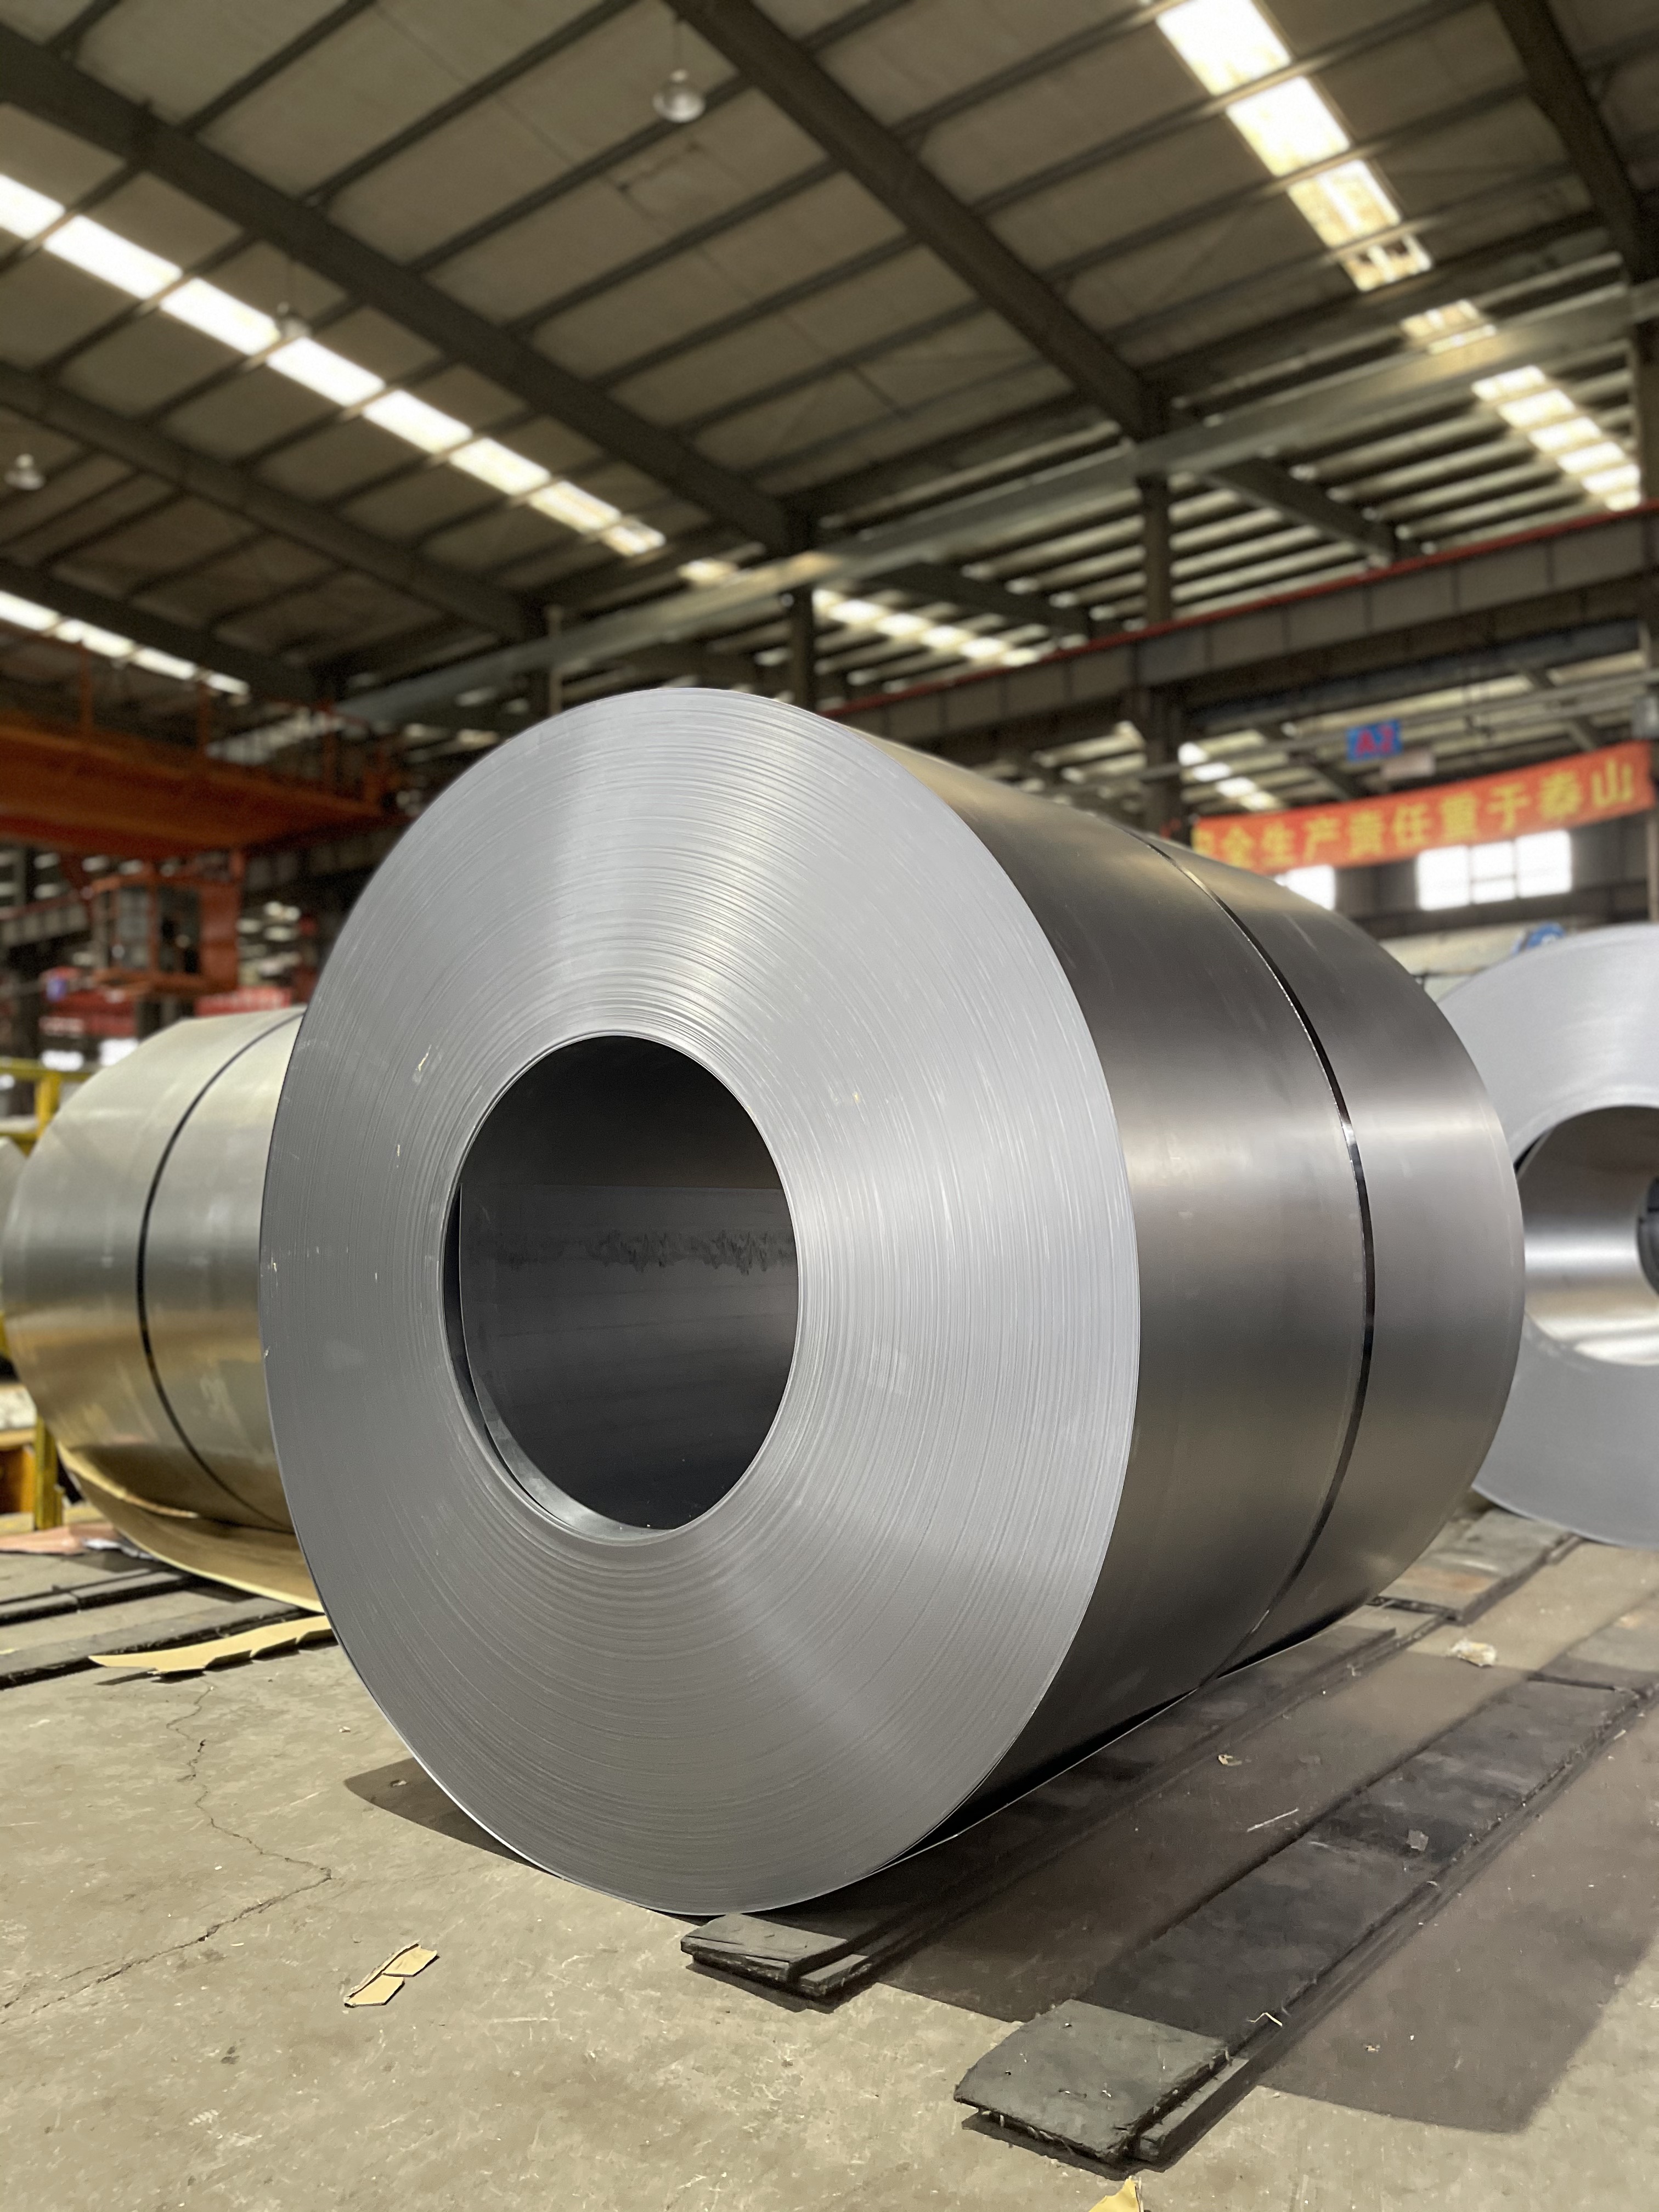
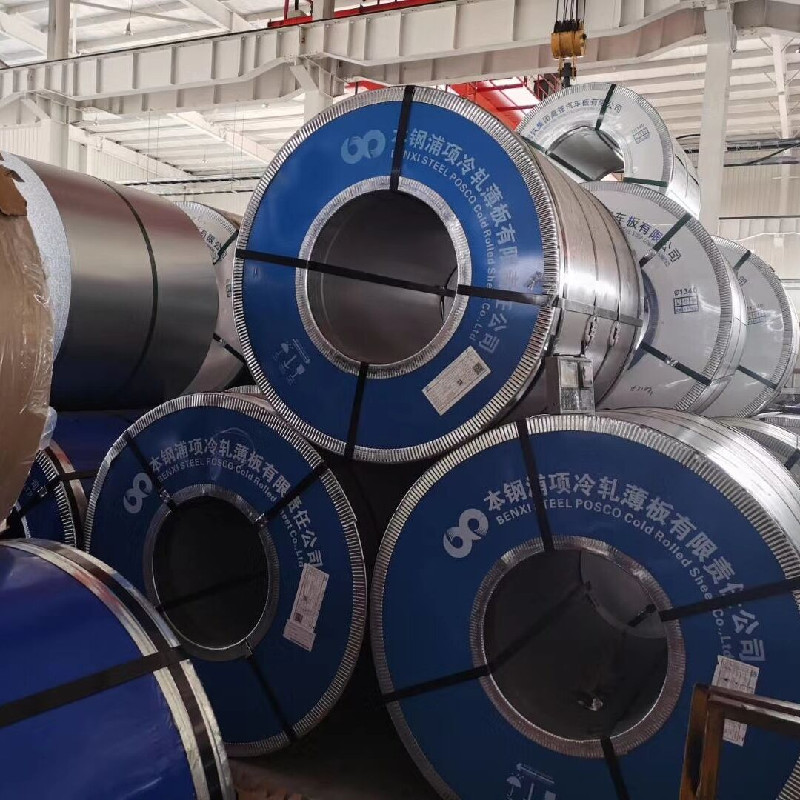
若直接使用热轧带钢,对于汽车面板、家电外壳等对表面光洁度、厚度公差和机械性能要求极高的应用,往往无法满足需求。因此,必须经过冷轧工序。冷轧是指将热轧带钢作为原料,在常温下(再结晶温度以下)进行多道次轧制,使其厚度减薄、精度提升、表面质量改善。冷轧通常与退火、平整、剪切等工序结合,最终得到冷轧带钢。
三、冷轧工艺流程: 精细化控制
冷轧的核心工艺流程为:
- 酸洗: 去除热轧带钢表面的氧化铁皮,常用盐酸酸洗,之后进行漂洗、烘干。
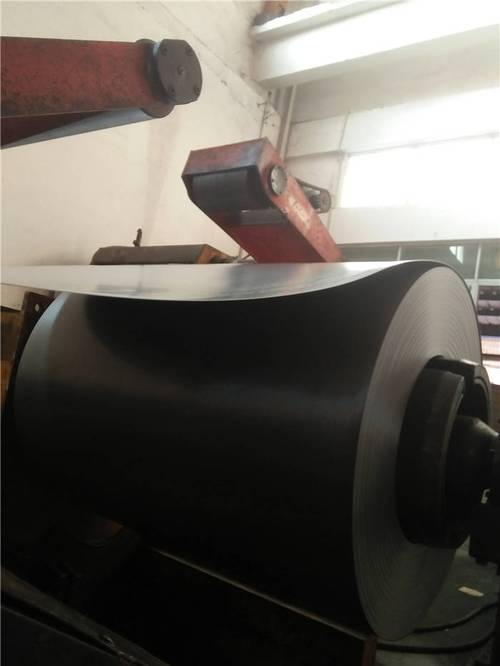
- 冷轧: 采用多辊轧机(如四辊、六辊、二十辊等)进行连续轧制,总压下率可达60%-90%,将厚度轧至0.1-3.0mm。轧制过程中需使用乳化液进行润滑和冷却。
- 退火: 消除加工硬化,恢复塑性。常用罩式退火或连续退火。
- 平整: 改善板形、表面质量和力学性能。
- 精整: 包括剪切、拉矫、涂油、分卷等,得到成品。
四、冷轧带钢的特点
相比热轧带钢,冷轧带钢有以下显著优点:
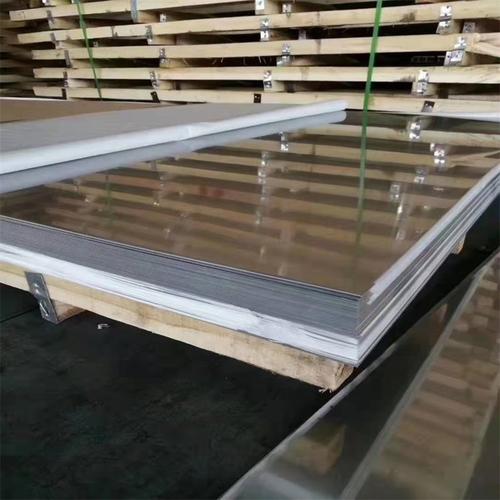
- 表面质量好: 无氧化铁皮,光洁度高,可镀层或涂漆;
- 尺寸精度高: 厚度公差可控制在±0.01mm以内,板形平直;
- 力学性能优: 通过退火可获得所需的强度与塑性,如深冲性能。
缺点是工序多、成本高、设备投资大,且厚度下限通常不低于0.1mm。
五、主要应用领域
冷轧带钢广泛用于:
- 汽车制造: 车身外板、内板、结构件;
- 家电: 冰箱、洗衣机、空调外壳;
- 五金: 文件柜、防盗门、电梯面板;
- 包装: 食品罐、金属容器;
- 电子: 精密电子元件、散热片。
六、
热轧带钢是钢铁工业的半成品和基础毛坯,而冷轧则是对其进行深加工以获取高性能、高精度带钢的关键手段。可以说,没有冷轧,就没有现代高端制造业所需的薄规格、高表面带钢。随着技术发展,冷轧正朝着更薄、更宽、更高强度以及智能化控制方向迈进。对于用户选择带钢,建议根据最终用途确定:一般结构件用热轧,需要光滑表面和精密尺寸则用冷轧。在预算允许下,冷轧带钢常为更优选择,但其成本也相对更高。理解冷轧的原理与流程,有助于正确选材、优化工序和提升产品竞争力。